Länge und Dimension kalibrieren: Messschieber, Messschraube, Endmaße
Stand:
Kurz erklärt
Längenmessmittel werden kalibriert, indem bekannte Maßverkörperungen gemessen werden: Endmaße mit definierter Länge, Einstellringe mit definiertem Durchmesser, Prüfstifte. Der Prüfling misst das Endmaß, die Abweichung wird notiert. Dazu kommen Prüfungen der Messflächen, der Parallelität und des Nullpunkts. Die Bezugstemperatur für alle Längenmessungen ist 20 °C (ISO 1). Wer bei 24 °C kalibriert, muss den Temperatureinfluss kennen oder korrigieren.
Warum ist das wichtig?
Längenmessmittel sind in jeder Fertigung die zahlreichsten Prüfmittel: Messschieber, Bügelmessschrauben, Messuhren, Lehren, Höhenmessgeräte. Sie werden täglich angefasst, fallen herunter, verschleißen an den Messflächen. Ein Messschieber mit 0,05 mm Abweichung ist für eine Toleranz von ± 0,5 mm egal und für eine Toleranz von ± 0,1 mm untauglich. Die Kalibrierung sagt, welcher Messschieber wohin darf.
Gleichzeitig ist die Längenkalibrierung die Disziplin, die am häufigsten im eigenen Haus gemacht wird: Ein Endmaßsatz kalibriert hunderte Handmessmittel, das Verfahren ist mechanisch einfach und in Richtlinien beschrieben.
Im Detail
Was kalibriert wird
| Messmittel | Typische Prüfung | Richtlinie |
|---|---|---|
| Messschieber | Nullpunkt, Anzeige an mehreren Endmaßen, Außen- und Innenmessung, Tiefenmaß, Messflächen auf Ebenheit und Parallelität | DIN 862, VDI/VDE/DGQ 2618 Blatt 9.1 |
| Bügelmessschraube | Nullpunkt, Anzeige an Endmaßen über den Messbereich verteilt, Planparallelität der Messflächen mit Planglas, Ratsche | DIN 863, VDI/VDE/DGQ 2618 Blatt 10.1 |
| Messuhr und Feinzeiger | Anzeige über den Messweg in beiden Richtungen, Hysterese, Wiederholbarkeit | DIN 878, VDI/VDE/DGQ 2618 Blatt 11.1 |
| Endmaße | Mittenmaß und Abweichungsspanne, durch Vergleich mit Bezugsendmaßen oder interferometrisch | DIN EN ISO 3650 |
| Lehren und Lehrdorne | Istmaß gegen Toleranzgrenzen | eigene Blätter der VDI/VDE/DGQ 2618 |
Die Richtlinienreihe VDI/VDE/DGQ 2618 „Prüfmittelüberwachung – Prüfanweisungen für Messmittel“ liefert für fast jedes Längenmessmittel eine fertige Prüfanweisung. Welches Blatt für welches Messmittel gilt, steht im aktuellen Richtlinienverzeichnis des VDI. Wer nach ihr arbeitet, hat das Verfahren dokumentiert.
Normale
- Endmaße. Parallelendmaße aus Stahl oder Keramik in Genauigkeitsgraden K, 0, 1, 2. Für die Kalibrierung von Handmessmitteln reicht meist Grad 1 oder 2. Der Satz wird extern kalibriert, mit Kalibrierschein je Endmaß.
- Einstellringe und Prüfstifte. Für Innenmessung und Lehrenprüfung.
- Plangläser. Zur Prüfung der Ebenheit und Parallelität von Messflächen durch Interferenzstreifen.
- Messuhrenprüfgerät. Für Messuhren und Feinzeiger.
- Längenmessmaschine. Für Labore mit höheren Anforderungen, kalibriert Endmaße, Lehren und Prüfstifte.
Typische Fehlerquellen
- Temperatur. Stahl dehnt sich um etwa 11,5 µm pro Meter und Kelvin. Haben Messschieber und Endmaß dieselbe Temperatur, hebt sich das bei Stahl gegen Stahl fast auf. Kritisch ist der Unterschied: Hat ein 500-mm-Messschieber 25 °C, das Endmaß aber 20 °C, misst er allein durch die Temperatur rund 29 µm falsch. Prüfling und Normal müssen dieselbe Temperatur haben, Wartezeit nach dem Anfassen eingerechnet.
- Messkraft. Zu fester Druck verbiegt den Messschieber oder drückt die Messschraube durch. Die Ratsche ist dafür da.
- Abbe-Fehler. Beim Messschieber liegen Skala und Messstelle nicht in einer Linie. Kippfehler wirken verstärkt, besonders am Schnabelende.
- Verschmutzung. Ein Staubkorn zwischen Endmaß und Messfläche misst mit.
- Verschleiß. Messflächen werden mit der Zeit ballig oder hohl. Die Ebenheitsprüfung findet das, die reine Anzeigeprüfung nicht.
Was ein guter Kalibrierschein enthält
Für einen Messschieber: Abweichung je Prüfpunkt für Außen- und Innenmessung, Nullpunktabweichung, Ergebnis der Messflächenprüfung, Bezugstemperatur, verwendete Endmaße mit Scheinnummer. Ein Schein, der nur „i.O.“ sagt, erlaubt keine Aussage darüber, ob der Messschieber für eine engere Toleranz noch taugt.
Praxisbeispiel
Eine Fertigung mit 220 Messschiebern und 60 Bügelmessschrauben kalibriert selbst nach VDI/VDE/DGQ 2618. Normal ist ein Endmaßsatz Grad 1, jährlich extern kalibriert. Die Prüfanweisung ist dokumentiert, der Raum klimatisiert auf 20 ± 1 °C.
Nach drei Jahren zeigt die Historie: 180 Messschieber sind stabil unter 0,02 mm, ihr Intervall wird auf 24 Monate verlängert. 25 Messschieber aus der Endkontrolle zeigen Verschleiß an den Innenmessschnäbeln, sie werden ersetzt und bekommen zwölf Monate. 15 Messschieber mit 0,1 mm Toleranzanforderung werden als „nur Außenmessung“ gekennzeichnet, weil die Innenmessung die Toleranz nicht mehr sicher hält.
So unterstützt calServer
- Kategorie „Länge und Geometrie“. Handmessmittel, Messuhren und Feinzeiger sowie Endmaße und Lehren haben eigene Kategorien mit passenden Feldern, etwa Messbereichsanfang, -ende und Skalenteilung.
- Prüfpläne nach Richtlinie. Die Prüfpunkte aus VDI/VDE/DGQ 2618 werden einmal je Messmitteltyp als Prüfplan angelegt: Nullpunkt, Endmaße, Innen- und Außenmessung, Messflächenprüfung als Ja/Nein-Punkt. Jeder Messschieber desselben Typs nutzt denselben Plan.
- Endmaßsatz als Normal. Der Satz ist ein Prüfmittel mit Komponenten, jedes Endmaß mit eigenem Schein. Die Gültigkeit wird vor jedem Prüflauf geprüft.
- Temperatur am Datensatz. Die Raumtemperatur wird je Kalibrierung erfasst und steht für den Schein bereit. Abweichungen von 20 °C sind damit dokumentiert.
- Einschränkungen am Gerät. Ein Messschieber, der nur noch für Außenmessung taugt, bekommt den Vermerk im Feld „Toleranz/Spezifikation“ und ein Etikett mit Einschränkung.
- Verschleiß über die Jahre. Das Modul „Messhistorie und Trend“ zeigt je Prüfpunkt, wie sich Nullpunkt und Anzeige verändern. Ein driftender Messschieber wird ersetzt, bevor er die Toleranz reißt.
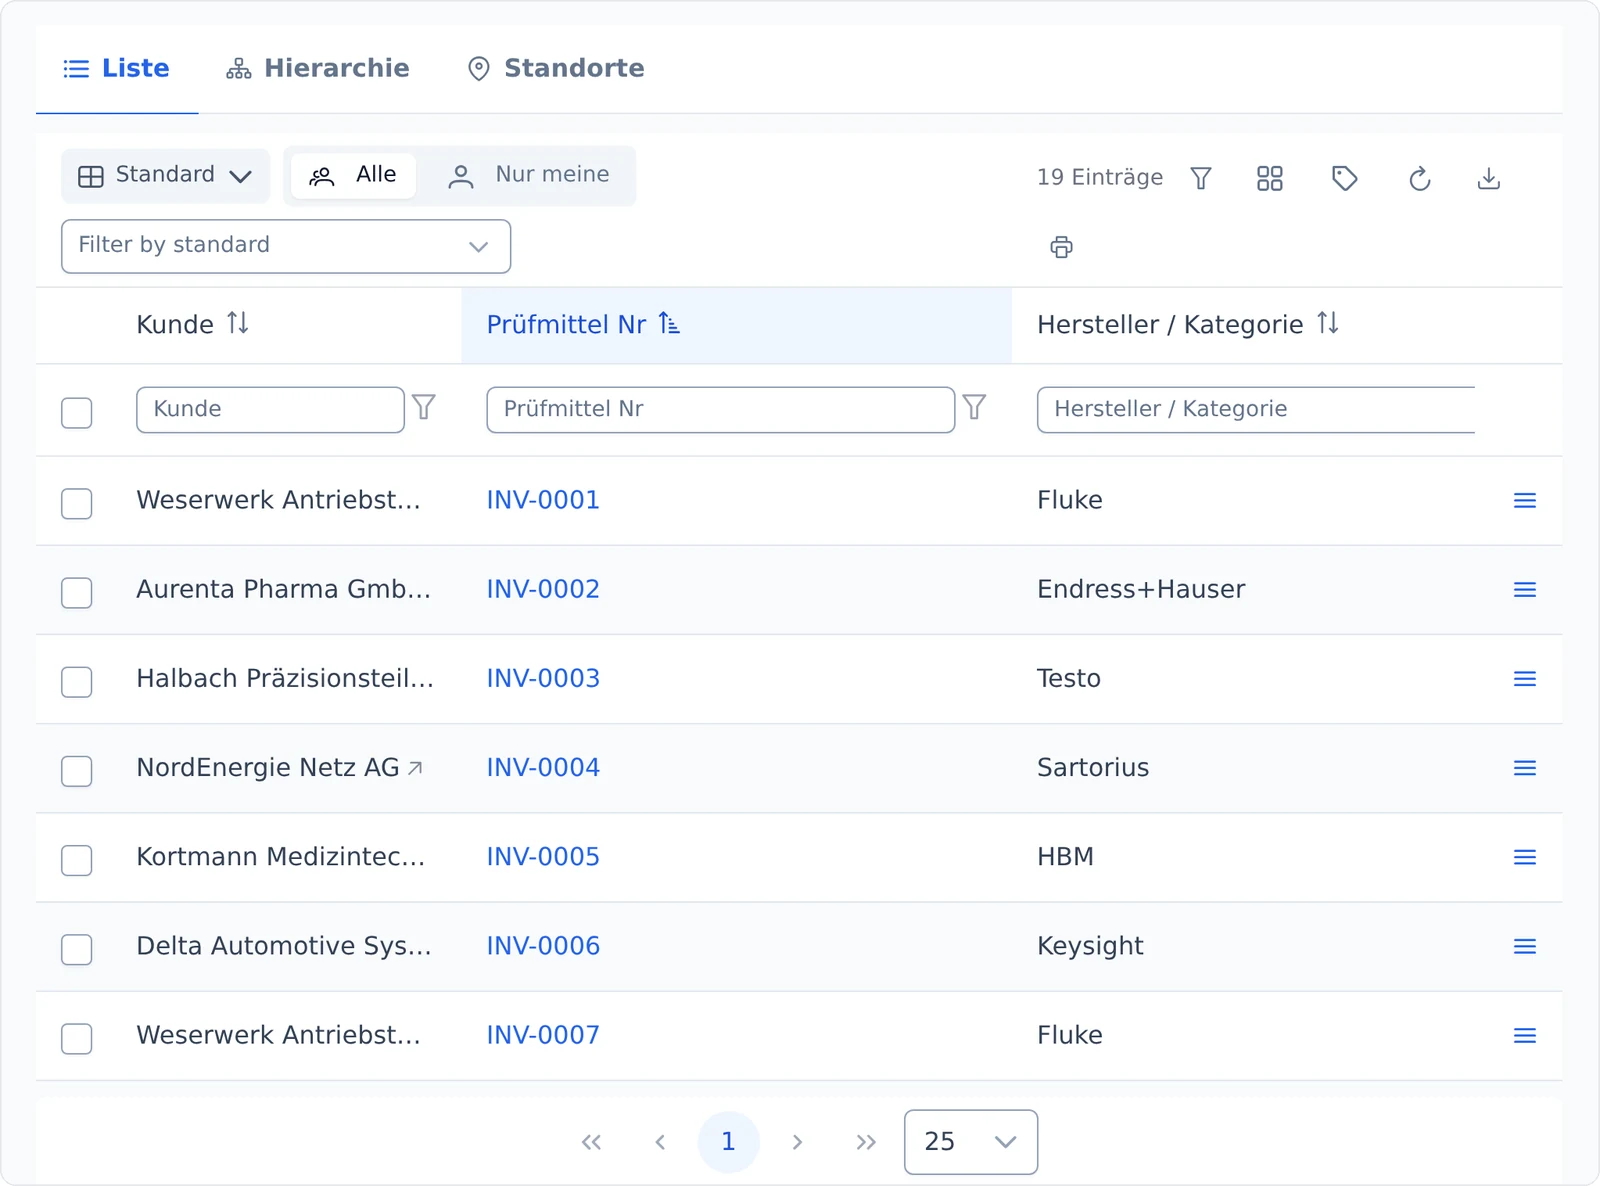
Kategorien, Prüfpläne und Sätze gehören ab Basis zum Grundumfang, „Messhistorie und Trend“ ist ein eigenes Modul. Prüfpläne in calServer, Inventar oder Demo anfragen.
Häufige Fragen
Muss ich bei 20 °C kalibrieren? Nicht zwingend, aber die Temperatur muss bekannt sein und beide Teile müssen sie angenommen haben. Bei Stahl gegen Stahl und kleinen Längen ist die Abweichung gering, bei langen Messschiebern oder Keramik gegen Stahl nicht mehr.
Reicht ein Endmaßsatz Grad 2 als Normal? Für Messschieber mit 0,02 mm Auflösung ja. Für Bügelmessschrauben mit 0,001 mm sollte es Grad 1 oder K sein.
Wie oft müssen Messschieber kalibriert werden? Üblich sind zwölf Monate, bei starker Nutzung sechs. Die Historie zeigt, ob das Intervall passt; Messschieber in der Endkontrolle verschleißen schneller als die in der Werkzeugausgabe.
Was ist mit digitalen Messschiebern? Dieselbe Kalibrierung. Zusätzlich wird geprüft, ob die Anzeige bei schneller Bewegung Werte verliert und ob der Nullpunkt nach dem Ausschalten erhalten bleibt.